חיבור אלקטרו-פיוזה HDPE מבטיח חיבורי צנרת חסינים לדליפה
Oct 27, 2026

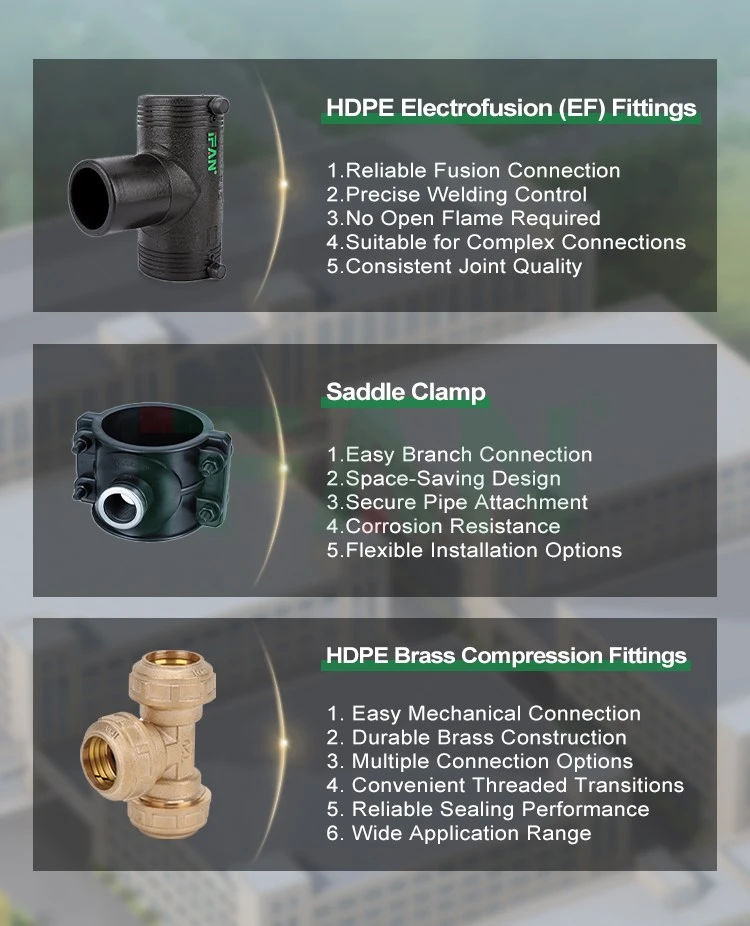
| שם המוצר | התאמה אלקטרופיוזית HDPE |
| גוֹדֶל | 50-630 מ"מ |
| צֶבַע | צבע שחור או מותאם אישית |
| קֶשֶׁר | אלקטרופוזיה |
| MOQ | 100PCS |
| לִטעוֹם | דוגמא חינם |
| מַגָע |
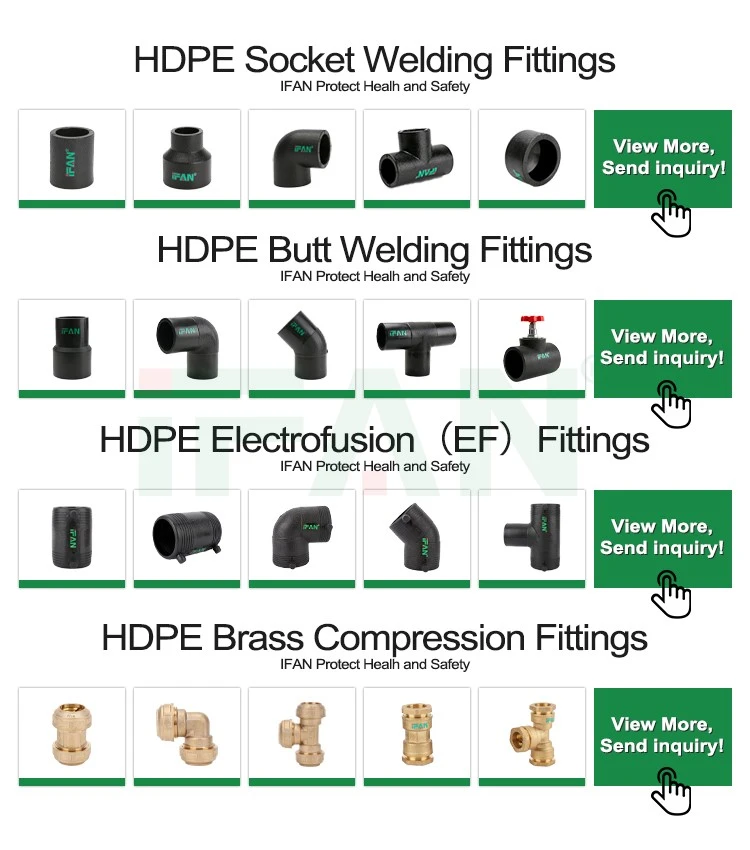
הבנת טכנולוגיית האלקטרופוזיה HDPE
צנרת פוליאתילן בצפיפות גבוהה (HDPE) נמצאת בשימוש נרחב בהפצת מים, אספקת גז, הובלת נוזלים תעשייתיים ותשתיות תת קרקעיות. ביישומים אלו, האיכות של כל חיבור צינור משפיעה ישירות על תקינות הצינור כולו. אביזרי אלקטרו-פיוזה מסוג HDPE מספקים שיטת הצטרפות מיוחדת היוצרת חיבור מאוחה בין צינורות ואביזרי פוליאתילן תואמים באמצעות חימום חשמלי מבוקר.
אביזר אלקטרופוזי מכיל חוט התנגדות מוטבע בתוך אזור ההיתוך שלו. כאשר יחידת בקרת אלקטרופוזיה מאושרת מספקת אנרגיה חשמלית, החוט מייצר חום ומעלה את הטמפרטורה של הפוליאתילן שמסביב. החומר מתרכך ונמס בממשק, ומאפשר למשטח הצינור ולחומר המתאים להתמזג יחדיו. לאחר שהמפרק מתקרר בתנאים שצוינו, החיבור יוצר מבנה משולב.
בניגוד לחיבורים מכניים התלויים בטבעות איטום נפרדות או בממשקי הברגה, חיבור אלקטרופוזי יוצר קשר בין משטחי פולימר תואמים. עם זאת, תוצאה חסינת נזילה תלויה ביותר מאשר בהתאמה עצמה. הכנה נכונה, יישור מדויק, פרמטרי היתוך מבוקרים וקירור נאות, כולם חיוניים להשגת חיבור אטום כהלכה.
יצירת ממשק היתוך מתמשך
העיקרון העיקרי מאחורי אלקטרופוזיציה הוא יצירת קשר רציף בין המשטח הפנימי של האביזר למשטח החיצוני המוכן של הצינור. במהלך מחזור ההיתוך, החום מרכך את הפוליאתילן בממשק, ומאפשר לחומרים להשתלב בתנאים שנקבעו על ידי עיצוב ההתאמה.
כדי שהמפרק יאטום בצורה נכונה, אזור ההיתוך חייב להתפתח באופן עקבי סביב היקף הצינור. זיהום, חמצון פני השטח, פערים או מגע לא אחיד עלולים להפריע לתהליך וליצור נתיבי דליפה פוטנציאליים. גם אם האביזר נראה ממוקם כהלכה מבחוץ, ממשק מותך לא תקין עלול להכיל פגמים שאינם נראים מיד.
לפיכך, האביזר והצינור חייבים להיות תואמים בחומר, במידות וביישום המיועד. על המתקינים לאמת את קוטר הצינור החיצוני, מפרטי ההתאמה, סיווג הלחץ ודרישות ההיתוך של היצרן לפני תחילת העבודה.
מחזור היתוך שבוצע כהלכה מייצר מפרק שנועד לתפקד כחיבור רציף ולא כמגע פשוט בין שני משטחים נפרדים. שמירה על שלמות ממשק זה היא מרכזית למניעת בריחת נוזלים בלחץ הפעלה רגיל.
הכנת משטחי צינור לפני היתוך
הכנת פני השטח היא אחד השלבים החשובים ביותר בהקמת מפרק אלקטרופוזי אמין. משטחי צינור פוליאתילן עשויים להכיל חמצון, אבק, לחות, שומן או מזהמים אחרים המונעים מגע ישיר בין משטחי פולימר נקיים. חומרים אלו עלולים לשבש את תהליך ההיתוך ולפגוע בביצועי האיטום.
ראשית יש לבדוק את קצה הצינור לאיתור נזקים, סגלגלות ואי סדרים במידות. לאחר מכן, המתקינים מכינים את אזור ההיתוך המיועד לפי הוראות יצרן ההתאמה, בדרך כלל על ידי הסרת שכבת פני השטח החיצונית הנדרשת עם כלי גירוד מכני מתאים. פעולה זו מסירה את המשטח הפגוע וחושפת חומר מתאים לאיחוי.
לאחר הגרידה, יש להגן על האזור המוכן מפני זיהום. יש להשתמש במוצרי ניקוי ונהלי ניקוי מאושרים היכן שצוין, ואין לגעת במשטח שלא לצורך. טיפול רגיל יכול להעביר שמנים או לכלוך בחזרה אל הצינור המוכן.
גם מידות ההכנה חייבות להיות נכונות. גירוד קטן מדי עלול להשאיר חומר לא מתאים, בעוד שהסרת חומר מוגזמת עלולה להשפיע על מימדי הצינור וחיבור האביזר. ביצוע הליך ההכנה שצוין עוזר ליצור מגע עקבי בין הצינור לאביזר בכל אזור ההיתוך המיועד.
הבטחת יישור מדויק ומיקום מאובטח
יישור נכון עוזר לשמור על מגע אחיד בין הצינור לאביזר במהלך החימום והקירור. אם הצינור נכנס לאביזר בזווית או משתנה במהלך היתוך, הרווח בין משטחי ההצטרפות עלול להיות לא אחיד. זה יכול להשפיע על העברת החום וליצור אזורים שבהם החומרים אינם מתמזגים כמתוכנן.
לפני תחילת מחזור ההיתוך, על המתקינים לסמן את עומק ההחדרה ולמקם את האביזר בהתאם לדרישות היצרן. יש להשתמש במהדקים או התקני יישור מתאימים בעת הצורך כדי למנוע תנועה. הצינור צריך להישאר נתמך כראוי, כך שמשקלו לא יפעיל לחץ מיותר על המפרק.
יש לקחת בחשבון גם סגלגלות בצינור. צינור שאינו עגול יתר על המידה עשוי שלא להתאים באופן שווה בתוך החיבור, מה שעלול להשפיע על ממשק ההיתוך. ייתכן שיידרשו כלי עיגול מאושרים בהתאם לנוהל ההתקנה.
מיקום מדויק חשוב במיוחד בתעלות סגורות, בתאי שירות ומתקנים הכוללים אביזרים מרובים. הקדשת זמן לאשר את היישור לפני הפעלת אנרגיה חשמלית מפחיתה את הסבירות לפגמים שעלולים לדרוש ניתוק והחלפת החיבור.
שליטה במחזור האלקטרופוזיציה
אביזרי Electrofusion דורשים מחזור חימום מוגדר המבוסס על מפרט התכנון והתפעול שלהם. יחידת הבקרה מספקת אנרגיה חשמלית לחוט ההתנגדות המוטבע, ויוצרת את החום הדרוש לאיחוי משטחי הפוליאתילן הסמוכים. זמן היתוך ופרמטרים חשמליים חייבים להתאים להוראות יצרן ההתאמה.
אביזרים רבים כוללים ברקוד או מערכת זיהוי אחרת המאפשרת ליחידת בקרה תואמת לאחזר את הגדרות ההיתוך שנקבעו. כאשר כניסה ידנית מותרת, על המפעיל לאמת את הפרמטרים שצוינו בקפידה. הגדרות שגויות עלולות לגרום לאיחוי לא מספק או לחימום יתר.
תנאי הסביבה יכולים גם להשפיע על הליכי ההתקנה. טמפרטורות נמוכות, לחות וחשיפה לרוח עשויות לדרוש אמצעי זהירות נוספים בהנחיית היצרן. הצינור והאביזר חייבים להישאר בתנאים שצוינו לאורך תהליך ההצטרפות.
לאחר תחילת המחזור, המפעיל לא אמור להפריע לתהליך או להפריע לחיבור אלא אם הוראות הציוד דורשות תגובה חירום. יש לבדוק את מחוון ההשלמה של יחידת הבקרה וכל מידע תקלה מתועד לפני השלב הבא. מחזור שהושלם מציין שהרצף המתוכנת הסתיים, אך הוא אינו מוכיח באופן עצמאי שהמפרק נקי מפגמים.
מאפשר זמן קירור מספיק
קירור הוא שלב חיוני בהצטרפות אלקטרופוזיציה. לאחר הפסקת החימום החשמלי, הפוליאתילן זקוק לזמן מספיק כדי להתמצק ולפתח את מבנה המפרק המיועד. הזזת הצינור, הסרת מהדקים מוקדם מדי או הפעלת כוחות כיפוף במהלך תקופה זו עלולים להפריע לממשק ההיתוך.
תקופת הקירור הנדרשת תלויה בעיצוב ההתאמה, המידות, תנאי הסביבה ומפרטי היצרן. על המתקינים לעקוב אחר זמן הקירור הנקוב במקום להעריך את המוכנות מהמראה החיצוני של האביזר.
במהלך הקירור, המפרק צריך להישאר מיושר כראוי וללא עומסים מכניים מיותרים. יש לשמור על תומכי צינור ומהדקים למשך התקופה שנקבעה. כאשר מספר חיבורים מותקנים ברצף, תכנון העבודה צריך לקחת בחשבון את דרישות הקירור כך שהחיבורים שהושלמו לא יופרעו על ידי פעולות סמוכות.
לאחר השלמת הקירור, על המפרק לעבור את הליכי הבדיקה והבדיקה הנדרשים עבור יישום הצינור. אלה עשויים לכלול בדיקה חזותית, סקירת רישומי היתוך ובדיקת לחץ או דליפה מתאימה. הבדיקה חייבת לעמוד בסטנדרטים ובמפרטי הפרויקט הרלוונטיים.
בדיקת איכות ומניעת נזילות
חיבור חסין נזילה תלוי בתהליך התקנה מבוקר ובבדיקות איכות שיטתיות. לפני הבדיקה, על הפקחים לבחון את ההתאמה לאיתור נזק גלוי, תזוזה, דפורמציה חריגה או סימנים אחרים של מחזור איחוי לא מוצלח. יש לפרש את מדדי היתוך, כאשר הם מסופקים, בהתאם להוראות היצרן במקום להתייחס אליהם כהוכחה חותכת לתקינות המפרק.
רישומי ההתקנה צריכים לזהות את ההתאמה, ציוד ההיתוך, פרמטרי ההפעלה ותוצאות הבדיקה הרלוונטיות. רישום מידע זה מקל על חקירת ליקויים ולוודא שהנהלים מאושרים בוצעו.
בדיקת לחץ מספקת עדות נוספת לתקינות הצינור כאשר היא מבוצעת תחת ההליך המתאים. לחץ הבדיקה, משך הזמן, תנאי הטמפרטורה וקריטריוני הקבלה חייבים לעמוד בסטנדרטים הרלוונטיים ובדרישות הפרויקט. בדיקה לעולם לא תחרוג מהגבולות המותרים של מערכת הצינור או מרכיביה.
מַסְקָנָה
אביזרי אלקטרו-פיוזה HDPE יוצרים חיבורי צינור עמידים בפני דליפות על ידי שימוש בחימום חשמלי מבוקר לחיבור משטחי פוליאתילן תואמים. הצטרפות מוצלחת תלויה בהכנת משטח נקי, יישור נכון, פרמטרי איחוי מתאימים, קירור נאות ובדיקה שיטתית. על ידי ביצוע הוראות היצרן ותקני צינור החלים בכל שלב, המתקינים יכולים ליצור חיבורי היתוך עקביים ולהפחית את הסיכון לדליפה במערכות צנרת HDPE.